English
Uutiset
Kotiin / Uutiset / Teollisuuden uutisia / Kattilan turvapaineventtiilin vuoto: syitä, diagnoosi ja korjaustoimenpiteitä kasveille

+86-13961025664
Jos kattilan varoventtiili vuotaa, käsittele se painerajan virheenä, ei siivoushäiriönä. Venttiili on viimeinen mekaaninen este, joka seisoo paineistetun rummun ja ylipainetapahtuman välissä, ja jatkuvasti höyryä läpäisevä venttiili on jo lakannut olemasta luotettava este. Näkyvä pillu päättyy tapahtumaketjuun, joka yleensä alkoi viikkoja aikaisemmin, kun ensimmäinen mikroskooppinen höyrypolku avautui kiekon ja istuimen väliin.
Käytännön johtopäätös tulee ensin, koska se määrittää kaiken, mitä teet jälkeenpäin. Älä kytke sitä tulppaan, älä vaikeuta sitä, älä johda vipua alas, äläkä jätä sitä eristettyyn suljetun ylävirtausventtiilin taakse. Eristä vain niin kauan, että suunnittelet oikean toimenpiteen, merkitse se, kirjaa oireet ja siirry sitten suoraan kahteen rinnakkaiseen raitaan: selvitä, miksi se vuotaa, ja vahvista, voidaanko venttiili sertifioida uudelleen vai onko se vaihdettava.
Toinen päätelmä on yhtä tärkeä. Useimmat vuotavat ylipaineventtiilit ovat uhreja, eivät syyllisiä. Ne vuotavat, koska asetettu painemarginaali on liian ohut, koska tuloputki on alimitoitettu, koska jousi on löystynyt vuosien jälkeen korkeassa lämpötilassa tai koska savukaasureitistä on kertynyt kalkkia ja pölyä istuimelle. Vaihda venttiili korjaamatta näitä olosuhteita ja uusi vuotaa saman aikataulun mukaisesti.
Tässä artikkelissa käydään läpi tiivistysmekanismi, neljä eri asiaa, joita tehdastiimit kutsuvat "vuodoksi", perussyyt järjestykseen sen mukaan, kuinka usein niitä esiintyy avautuneissa venttiileissä, vaiheittainen kenttädiagnoosi, korjaus- tai vaihtopäätös, viimeistely- ja materiaalivalinta korkean lämpötilan ja korkean pölyisen savukaasun vuoksi, asennusvirheet, tarkastussuunnittelu ja hankintakysymykset, jotka estävät ongelman suunnittelun seuraavaan hukkalämpökattilaan.
Jousikuormitteinen varoventtiili pitää paineen yllättävän pienellä kosketuspinnalla. Levy lepää istuimella kapealla, limittäisellä metalli-metallikontaktilla, jota kuormittaa jousi, jonka voima on kalibroitu avautumaan tietyllä paineella. Kaikki tämän kosketusnauhan ylävirtaan ja kaikki, mikä pitää kiekon kohdakkain sen päällä, kuuluu tiivistysketjuun. Vuoto ilmestyy, kun jokin ketjun yksittäinen lenkki ajautuu.
Ketjussa on viisi lenkkiä. Ensimmäinen on levy- ja istuinpari, joka tekee varsinaisen tiivistyksen. Toinen on ohjain ja varsi, jotka pitävät levyn samankeskisenä istuimen kanssa, jotta kuorma jakautuu tasaisesti. Kolmas on jousi, joka määrittää asetetun paineen ja jonka on pysyttävä toleranssin sisällä tuhansien lämpöjaksojen ajan. Neljäs on konepelti ja, jos asennettu, palkeet, jotka eristävät jousen prosessista ja hallitsevat levyyn vaikuttavaa vastapainetta. Viides on tulosuutin ja runko, joiden on toimitettava virtaus venttiiliin ilman liiallista painehäviötä.
Kattilassa tai hukkalämpökattilassa tiivistysketju on jatkuvan hyökkäyksen kohteena. Höyry 250 - 450 celsiusasteessa aiheuttaa eroavaa laajenemista kiekon ja istukan välillä, jotka molemmat on yleensä valmistettu eri metalliseoksista tai ainakin eri paksuusosista. Jokainen käynnistys ja sammutus joustaa. Jokainen tunti lämpötilassa rentouttaa sitä hieman enemmän. Pöly, rautaoksidi ja lauhdesuolat kulkevat savukaasujen mukana ja löytävät yhden paikan, jossa välys mitataan mikroneina.
Tästä syystä epäonnistuminen on progressiivinen eikä välitön. Istuin, joka läpäisee muutaman gramman höyryä tunnissa, on jo vaurioitunut. Tulistettu höyry kiihtyy muutaman mikronin raon läpi lähes ääninopeudella, ja tämä suihku kuluttaa istukan pintaa ja levyn pintaa muutaman tunnin sisällä ensimmäisestä läpikäynnistä. Kuiskauksena alkanut vuoto päättyy näkyvään täplään ja uurrettuun istuimeen, joka on vaihdettava vaihtamisen sijaan.
| Komponentti | Rooli tiivistämisessä | Kuinka se edistää vuotoja |
|---|---|---|
| Levy ja istuin | Ensisijainen metalli-metalli-tiivistenauha | Kalvot, langanveto, eroosiourat, lämpömuodonmuutos, asteikko upotettu kontaktinauhaan |
| Ohjain ja varsi | Pidä levy samankeskisenä ja tasaisesti ladattuina | Särmäys, korroosiotuotteet ohjausvälyssä, epäkesko kuormitus, joka avaa istuimen toisen puolen |
| Kevät | Määrittää asetetun paineen ja uudelleenistutusvoiman | Rentoutuminen lämpötilassa, korroosiopiste, väärä jousi asennettu edellisen korjauksen jälkeen |
| Konepelti ja palkeet | Eristä jousi ja tasapainota vastapainetta | Palje repeämä, konepellin tiiviste vuotaa, liitoksesta vuotaa höyryä |
| Tulosuutin ja runko | Toimita täysi virtaus minimaalisella painehäviöllä | Likaantuminen, kalkkikertymä, venttiilin sisääntuloa pienempi tuloputki, turbulenssi läheltä kulmaa |
Tehdastiimit käyttävät yhtä sanaa neljälle eri fyysiselle tilalle, ja siellä diagnoosi yleensä menee pieleen. Hieman asetetun paineen alapuolella kiehuva venttiili ei ole samassa kunnossa kuin näkyvän pölyn ohi kulkeva venttiili normaalissa käyttöpaineessa, eikä kumpikaan ole sama kuin konepellin nivelessä itkevä tiiviste. Jokaisella allekirjoituksella on eri syy, erilainen kiireellisyys ja erilainen korjauskeino.
Kiehuminen on miedoin ja yleisimmin huomiotta jätetty. Venttiili alkaa vapauttaa ohutta, korkeaäänistä virtaa, kun kattila lähestyy, mutta ei saavuta asetettua painetta. Se kuuluu usein ennen kuin se näkyy, minkä vuoksi rummun lähellä työskentelevät käyttäjät tietävät siitä jo kauan ennen huoltoa. Kiehuminen on varoitus siitä, että käyttöpaineen ja asetuspaineen välinen marginaali on tullut liian pieneksi tai että jousi on löystynyt tarpeeksi laskemaan tehollista poksahduspistettä.
Istuimen vuoto on eri eläin. Venttiili ohittaa höyryn normaalissa käyttöpaineessa, jolloin syntyy näkyvä suhina tai jatkuva suhina, joka ei lopu koskaan. Kun tämä huomataan, istuin on lähes aina vaurioitunut ja vauriot etenevät nopeasti. Kondenssiveden itku on hienovaraisempaa: käynnistyksen aikana vettä kerääntyy istukkaan ja tippuu ulostuloaukosta, mikä näyttää hälyttävältä, mutta usein tyhjenee, kun venttiili on lämmennyt.
Lopuksi, nivelen vuotaminen ja uudelleen asettumisen epäonnistuminen manuaalisen nostotestin jälkeen ovat erillisiä tapahtumia. Itkevä konepellin tiiviste tai ulostulolaippa on pultti- tai tiivisteongelma, ei istuinongelma. Venttiilissä, joka pysyy auki nostovivun vapauttamisen jälkeen, on mekaaninen kiinnitysongelma ohjaimessa tai karassa. Näiden neljän tapauksen sekoittaminen johtaa tarpeettomiin huoltotöihin tai, mikä pahempaa, aidon istuinvuodon hylkäämiseen lauhteena.
| Allekirjoitus | Miten se näkyy kentällä | Todennäköisin syy | Välitöntä toimintaa |
|---|---|---|---|
| Kiehuvaa | Heikko korkea pilli, juuri asetetun paineen alapuolella, ei näkyvää höyryä | Käyttöpaine liian lähellä asetettua painetta, levyn lämpöryömintä, rento jousi | Vähennä käyttöpainetta, kirjaa painetrendi, suunnittele kunnostus seuraavan tilaisuuden tullen |
| Istuimen vuoto | Jatkuvaa näkyvää täplää tai tasaista suhinaa normaalissa käyttöpaineessa | Istuimessa roskia tai hilsettä, istuimen pintavaurio, langanveto | Eristä, merkitse ja korjaa venttiili; oletetaan, että istuin vaatii työtä |
| Nivelvuoto | Höyry huutaa konepellistä, ulostulolaipasta tai rungon ja konepellin liitoksesta | Tiivisteen kuluminen, pultin epätasainen vääntömomentti, liitoksen lämpökierto | Kiristä määritysten mukaiseksi, kun se on jäähtynyt, tai vaihda tiiviste seuraavan sammutuksen yhteydessä |
| Uudelleen asettamisen epäonnistuminen | Venttiili pysyy auki nostovivun vapauttamisen jälkeen | Sakka tai lika ohjaimessa, vääntynyt varsi, vääntynyt levy | Eristä venttiili, älä paina vipua väkisin ja irrota se tarkastusta varten |
Kasvien kunnossapitotiedoista otetut perussyytiedot eivät ole koskaan täysin yhtenäisiä, koska eri toimipaikat luokittelevat saman vian eri tavoin. Siitä huolimatta kuvio, joka ilmenee, kun vuotavat venttiilit poistetaan, leikataan auki ja valokuvataan, on riittävän yhtenäinen ollakseen hyödyllinen. Koksaus-, sintraus-, voima-, metallurgia- ja kemiantehtaissa samat kuusi selitystä vastaavat lähes jokaisesta raportoidusta tapauksesta. Alla oleva jakauma on yhdistelmä vikaluokitteluista, jotka näkyvät tarkastusraporteissa sen jälkeen, kun venttiili on avattu korjaamossa. Se ei ole tilastollinen tutkimus, eikä sitä pidä lukea kiinteänä lakina. Se on lajittelujärjestys, käytännön luokitus siitä, mihin fyysiset todisteet useimmiten osoittavat.
Istuimessa olevat vieraat aineet ovat suurin yksittäinen luokka, ja se on myös ehkäistävissä parhaiten. Savukaasusovelluksissa roska on harvoin vieras esine kirjaimellisessa merkityksessä. Se on tulistimen tai ekonomaiserin putkista roiskunutta rautaoksidihilsettä, ohituksen kautta kulkevaa pölyä, rakentamisen aikana rumpuun jäänyttä hitsauskuonaa tai höyrytilan kuumimmalle pinnalle kertyviä käsittelykemikaalijäämiä. Koska venttiili sijaitsee rummun tai jakoputken korkeimmassa kohdassa, se kerää kaiken, mitä höyry kuljettaa. Kun hiukkanen on jäänyt loukkuun levyn ja istukan väliin, venttiili ei voi sulkeutua täydelle kosketusnauhalle, ja tuloksena oleva suihku saa työn valmiiksi muutamassa tunnissa.
Istuimen ja levypinnan vauriot ovat toisella sijalla, ja ne ovat yleensä seurausta ensimmäisestä kategoriasta eikä itsenäisestä tapahtumasta. Leikattuissa venttiileissä näkyy tyypillinen eroosioura, joka kulkee säteittäisesti istuinpinnan poikki, usein vastaava merkki levyssä. Tämän tyyppisiä vaurioita ei voida lyhentää pellolla sen jälkeen, kun ne ylittävät noin puolen millimetrin syvyyden; istuin on työstettävä uudelleen tai verhoilu vaihdettava.
Säädettävä paineen poikkeama ja jousen rentoutuminen ovat kolmannella sijalla, ja tämä luokka on voimakkaasti yliedustettu korkean lämpötilan palveluissa. Jousi, joka elää 400 celsiusasteessa useita vuosia, menettää vapaata pituutta ja lyhyempi jousi avautuu pienemmällä paineella. Venttiili kiehuu, nousee aikaisemmin kuin tyyppikilpi antaa ymmärtää ja kuluttaa istukkaa nopeammin. Tästä syystä tyyppikilven paine ja todellinen ponnahduspaine voivat erota 5-10 prosenttia vanhoissa venttiileissä, joita ei ole koskaan sertifioitu uudelleen.
Asennus- ja vastapaineongelmat muodostavat lisäksi merkittävän osuuden. Tuloputki, joka on yhtä kokoa pienempi kuin venttiilin tuloaukko, terävä mutka muutaman halkaisijan sisällä venttiilistä tai poistoputki, joka kehittää vastapaineen yli kymmenen prosentin asetetusta paineesta, aiheuttavat kaikki kolinaa, ja kolina tuhoaa istukan nopeammin kuin melkein mikään muu. Venttiili nousee, napsahtaa kiinni, nousee uudelleen ja toistuva isku muuttaa levyn pintaa.
Kiehuminen ja lämpöviruminen ovat luettelon keskellä, koska ne ovat yleensä oire ohuesta painemarginaalista eikä itsenäisestä viasta. Kun kattilan käyttöpaine on asetettu 95 prosenttiin varoventtiilin asetuspaineesta, venttiiliä pyydetään toimimaan uudelleen asettumiskyvyn rajalla, ja pienin lämpövääristymä istukassa tuottaa läpimenon.
Virheellinen koko tai väärä valinta on absoluuttisin lukuina pienin luokka, mutta kallein korjata. Venttiili, joka on mitoitettu palotapaukselle, jota ei koskaan tapahdu, tai jonka viimeistelymateriaali on valittu kuivahöyryä varten, mutta joka on asennettu märään, syövyttävään käyttöön, epäonnistuu aikataulussa, jolla ei ole mitään tekemistä kunnossapidon laadun kanssa. Luokituksen oppitunti on suoraviivainen: kolme neljäsosaa kaikista vuodoista johtuu roskista, istukan kunnosta ja jousien käyttäytymisestä, ja kaikki kolme reagoivat oikeaan painemarginaalin, puhtaan höyryn venttiilin sisääntulossa ja kurinalaiseen uudelleensertifiointiväliin.
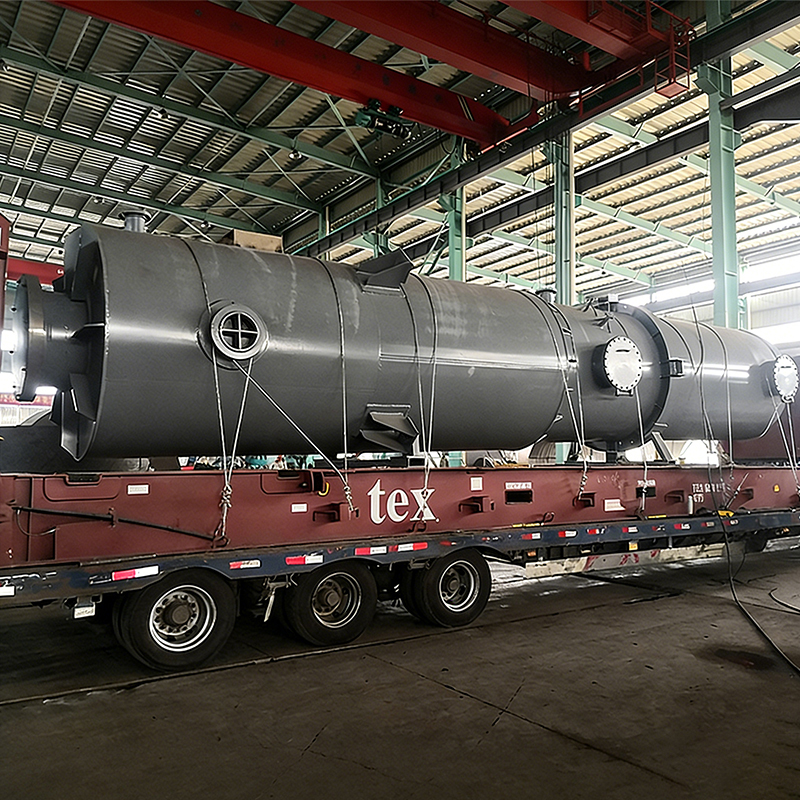
 Koksiuunin savukaasujen jätelämpökattila Koksausuunin savukaasujen jätelämpökattila on korkeatehoinen, energiaa säästävä laite, joka on kehitetty erityisesti koksausteollisuudelle. Sen tavoitteena on palauttaa ja hyödyntää... Näytä tuote →
Perinteinen polttokattila tuottaa höyryä suhteellisen vakaalla nopeudella, polttoaineen syöttöä voidaan säätää ja rummun painetta noudattaa ennustettavaa käyrää. Hukkalämmön kattilassa ei ole sitä ylellisyyttä. Sen lämmönlähde on prosessin savukaasu, jonka lämpötila, virtaus ja pölykuormitus asetetaan ylävirran uunilla, sintrauslinjalla, koksaustasolla tai muuntimella, eikä mitään näistä prosesseista säädetä kattilan mukavuuden vuoksi.
Tämä ero näkyy suoraan varoventtiilissä. Nopeat kuormanvaihtelut aiheuttavat paineheilahduksia, ja jokainen heilautus tuo kiekon lähemmäs istuimen nostopistettä. Rummun ja tulistimen lämpökierto tuottaa differentiaalisen laajenemisen, joka joustaa tulosuutinta. Koksausuunin savukaasut kuljettavat tervaa, pölyä ja rikkiyhdisteitä. Sintrauskaasu kuljettaa hienojakoista rautaa sisältävää pölyä, joka käyttäytyy kuin hioma-aine. Happipuhallettu konvertterikaasu kantaa erittäin korkeita lämpötiloja ja toimii ajoittaisesti. Jokainen näistä ehdoista hyökkää eri lenkkiin tiivistysketjussa.
Pölyongelma on kaikkein aliarvioitu. Likaisesta kaasuvirrasta lämpöä talteen ottavan hukkalämpökattilan on suojattava varoventtiilin tuloaukko hiukkasten siirtymiseltä, yleensä pitämällä venttiili rummun höyrypuolella, missä se kuuluu, ja varmistamalla, että ylävirran höyrynerotuslaitteisto tekee tehtävänsä. Kun höyryn puhtaus heikkenee, venttiilistä tulee järjestelmän viimeinen suodatin, ja se maksaa roolinsa istuimellaan.
Yritykset, jotka suunnittelevat ja rakentavat teollisuuden savukaasujen jätelämmön talteenottolaitteet koksaus-, sintraus-, metallurgia- ja kemian tehtaat työskentelevät näissä olosuhteissa päivittäin. Esimerkiksi koksiuunin savukaasujen hukkalämpökattila on suunniteltu tietyn kaasukoostumuksen, tietyn pölykuormituksen ja tietyn kuormitusprofiilin ympärille, ja ylipaineventtiilin erittely on johdettava samoista parametreista sen sijaan, että se kopioidaan tavallisesta höyryrummusta. Sama logiikka pätee höyryn puhtaustavoitteeseen, rummun sisäosaan ja puhallusjärjestelyyn, jotka kaikki lopulta määräävät, kuinka kauan varoventtiili pysyy tiukkana.
On vielä yksi hukkalämpökattiloihin tyypillinen tekijä, joka jätetään usein huomiotta. Koska lämmönlähde käy, vaikka höyryn tarve katoaa, näitä kattiloita käytetään usein pienellä kuormituksella leveällä painealueella, ja ylipaineventtiiliä pyydetään kestämään paljon enemmän pieniä painepoikkeamia kuin peruskuormakattila. Istuimen kosketusnauhan väsyminen on siis kumulatiivista, ja tavanomaisesta kattilasta kopioitu tarkastusväli on liian pitkä.
Diagnoosi tulee tehdä kiinteässä järjestyksessä, koska jokainen vaihe joko poistaa syyn tai osoittaa seuraavaan mittaukseen. Itse venttiiliin siirtyminen on yleisin virhe: tiimit poistavat venttiilin, etsivät merkityn istukan, kiertelevät sen, asentavat sen uudelleen ja katsovat vuotoa uudelleen kolmen viikon kuluttua, koska todellinen syy oli alimitoitettu tuloputki tai vastapaineongelma ulostulossa.
Mittoja, joilla on merkitystä, on yllättävän vähän, ja ne voidaan tehdä kaikki vakiovarusteilla. Temppu on ottaa ne kiinteässä järjestyksessä ja kirjoittaa ne muistiin, koska kahden tai kolmen venttiilin kuvio samassa laitoksessa paljastaa yleensä järjestelmäongelman kolmen erillisen venttiilivian sijaan.
| Tarkista | menetelmä | Kohde | Mitä poikkeama osoittaa |
|---|---|---|---|
| Käyttöpaine vs. asetettu paine | DCS-trendi verrattuna tyyppikilpeen | Käyttöpaine 90 prosenttia tai alle asetetusta paineesta | Ohut marginaali, joka aiheuttaa kiehumista ja ennenaikaista kohoamista |
| Tulopaineen lasku | Mittaa rummun ja venttiilin tuloaukosta | Enintään 3 prosenttia asetetusta paineesta | Tuloputki tai suutin on alimitoitettu, mikä aiheuttaa tärinää |
| Sisäänrakennettu vastapaine | Laske poistoputkesta tai mittaa nostotestin aikana | Enintään 10 prosenttia asetetusta paineesta | Poistoputki liian pieni tai tukossa, mikä aiheuttaa epävakaa nostoa |
| Rungon ja konepellin lämpötila | Infrapunalämpömittari tai kontaktitermopari | Nimellistrimmauslämpötilan sisällä | Väärä koristemateriaali tai odottamaton ylikuumeneminen |
| Istuimen tiiviys | Workshop testilaite tai hot pop -testi | Ei näkyvää vuotoa 90 prosentilla asetetusta paineesta | Istuinvaurio, upotettu roska tai vääntymä |
| Kevät free length | Satulan mittaus piirustusta vasten | Valmistajan toleranssin rajoissa | Rentoutuminen pitkäaikaisesta kohonneesta lämpötilasta |
| Varren suoruus ja ohjausvälys | Mittari pintalevyssä, silmämääräinen tarkastus | Piirustusmäärittelyn sisällä | Sidonta, joka estää täydellisen uudelleen asettumisen noston jälkeen |
Kolme yleisintä tilannetta aiheuttavat vuodon, joka näyttää samalta kaukaa katsottuna ja käyttäytyy hyvin eri tavalla läheltä. Kiehuminen on painemarginaaliongelma. Istuinvaurio on mekaaninen ongelma. Painepoikkeama on kalibrointiongelma. Oikea korjaus yhdelle on väärä korjaus muille, ja korjaamo, joka kiertää istukan jousta mittaamatta, palauttaa venttiilin, joka vuotaa uudelleen kuukauden sisällä.
Yksinkertaisin tapa erottaa ne on seurata, kuinka vuoto reagoi kattilan paineen muutokseen. Kiehuva venttiili vaimenee, kun kattilan paine putoaa muutaman prosentin, koska kiekko asettuu takaisin paikalleen heti, kun nostovoima laskee jousikuorman alapuolelle. Venttiili, jossa on vaurioituneena, jatkaa höyryn kulkemista millä tahansa paineella, koska kosketusnauha ei ole enää jatkuva. Venttiili, jonka asetusarvo on siirtynyt, käyttäytyy normaalisti kuukausien ajan ja avautuu sitten paljon aikaisemmin kuin tyyppikilvessä ehdotetaan, usein rutiinikäynnistyksen aikana.
| Ominaista | Kiehuvaa | Istuimen vauriot | Aseta painepoikkeama |
|---|---|---|---|
| Kun höyry kulkee | Vain kun paine lähestyy asetusarvoa | Kaikilla paineilla, mukaan lukien normaali käyttöpaine | Yhtäkkiä painetapahtuman tai pitkän tauon jälkeen |
| Ääni | Korkea ääni, katkonainen pilli | Tasaista suhinaa, joskus vaimeaa karjuntaa | Normaali pop-ääni, mutta väärällä paineella |
| Reaktio alhaisempaan kattilan paineeseen | Vuoto pysähtyy | Vuoto jatkuu | Ei voimassa ennen seuraavaa nostoa |
| Ulkonäkö istuimessa | Kevyt kiillotus, ei uraa | Säteittäinen eroosioura, vastaava levymerkki | Istuin usein puhdas ja ehjä |
| Kevät condition | Yleensä toleranssin sisällä | Yleensä toleranssin sisällä | Ilmainen pituus määrityksen alla |
| Oikea parannuskeino | Laajenna painemarginaalia, sertifioi venttiili uudelleen | Koneista tai vaihda istuin ja levy, sertifioi uudelleen | Vaihda jousi, sertifioi uudelleen testilaitteella |
Neljäs ehto ansaitsee maininnan, koska se diagnosoidaan usein väärin istuinvaurioksi. Istuimeen jäänyt roskat tai kalkki aiheuttavat vuodon, joka ilmaantuu äkillisesti, yleensä muutaman tunnin sisällä käynnistyksestä, noenpuhallusjaksosta tai vesikemian häiriöstä. Kun venttiili poistetaan, istukkapinta löytyy usein lähes ehjänä sakkauksen alta. Sen puhdistaminen, jousen tarkistaminen ja venttiilin uudelleen varmentaminen riittää yleensä, kunhan jätteen lähde on osoitettu.
Lämpötila on diagnostiikka, joka yhdistää kaikki neljä. Venttiili, joka käy kuumempana kuin sen trimmiarvo, hiipii, oli se sitten 13-prosenttista kromiterästä tai karkaistua metalliseosta, ja ryömintä näkyy vääristyneenä kiekkona tai istukana, joka ei enää vastaa ohjausakselia. Jos kehon lämpötilalukemat viittaavat siihen, että venttiili on säännöllisesti nimellisalueensa yläpuolella, oikea vastaus on materiaalin muutos, ei tiheämpi uudelleensertifiointiväli.
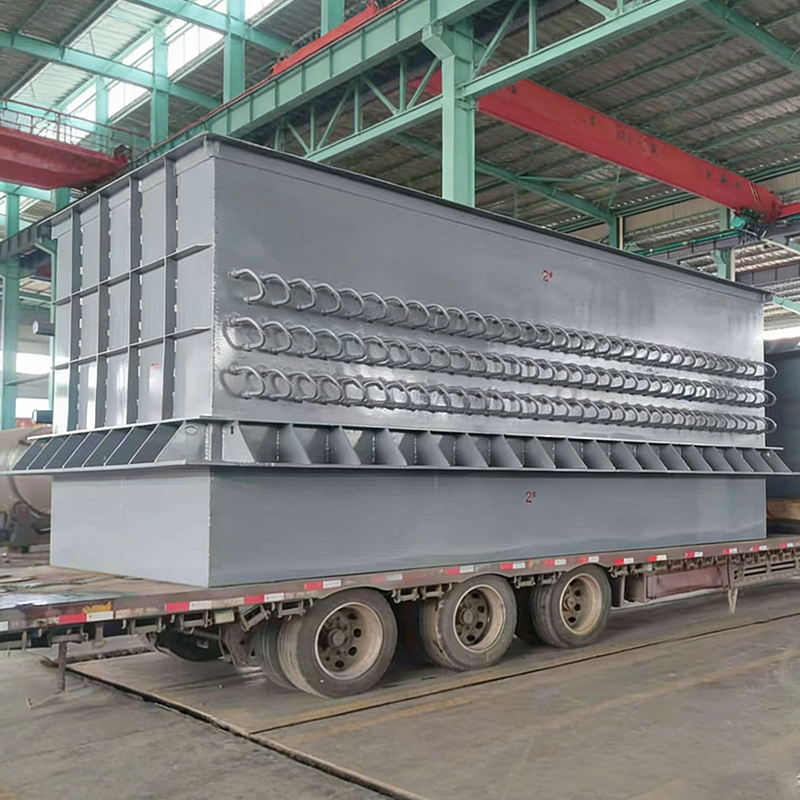
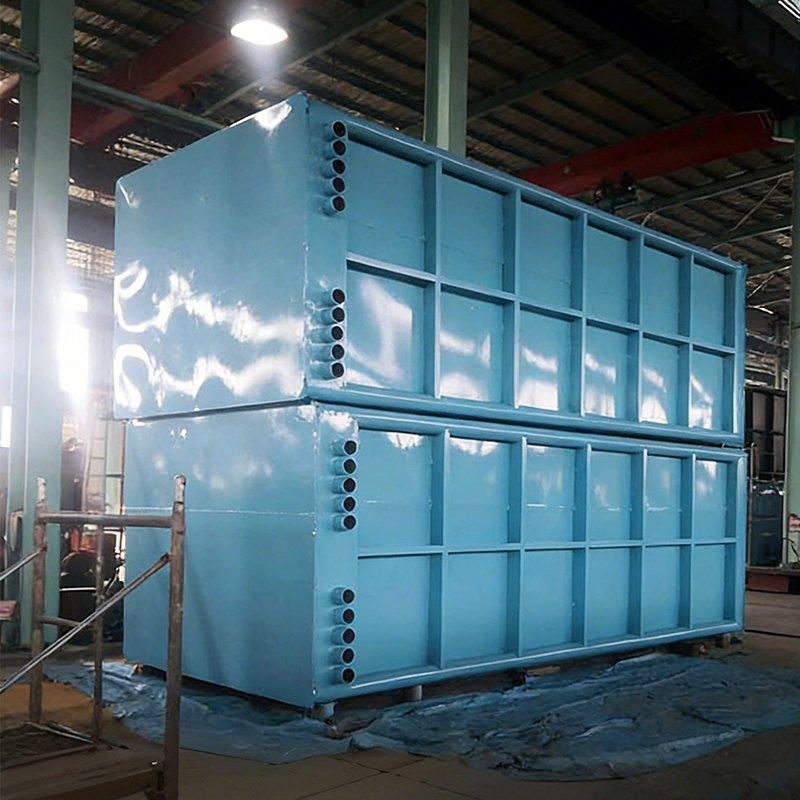 Sintraava jätelämpökattila pääsavukaasukanavassa Pääsavukanavassa oleva sintraushukkalämmön kattila on energiaa säästävä laite, joka on asennettu päähormiin sintrauskoneen peräpäähän ottamaan talteen... Näytä tuote →
Kun venttiili on pöydällä, päätös koskee yleensä kustannuksia ja toimitusaikaa eikä teknistä toteutettavuutta. Suurin osa istuinvaurioista voidaan korjata, useimmat jouset voidaan vaihtaa ja useimmat korit voidaan sertifioida uudelleen, jos alkuperäiset verhoilu- ja kapasiteettitiedot ovat saatavilla. Kovat kotelot ovat venttiileitä, joilla ei ole dokumentaatiota, venttiileitä, joiden rungossa on halkeamia tai voimakasta korroosiota, ja venttiileitä, joita on muunnettu tavoilla, joita ei voida todentaa.
Läpimenoaika on muuttuja, joka saa useimmat huoltosuunnittelijat kiinni. Rutiinikierros ja uusintasertifiointi voidaan tehdä muutamassa päivässä pätevässä korjaamossa. Täysi trimmauksen vaihtaminen uuteen istuimeen ja levyyn kestää yleensä yhdestä kolmeen viikkoa. Upouusi venttiili tietyllä verhoilulla, palkeella ja sertifioidulla tehotestillä kestää yleensä neljästä kahteentoista viikkoa ja kauemmin, jos materiaali on nikkelipohjaista metalliseosta. Sintrauslinjalla, jossa ylipaineventtiili on hukkalämpökattilan viimeinen este, joka ottaa talteen lämpöä pääsavukaasukanavasta, tämä läpimenoaika on suunniteltava pikemminkin kuin havaittava käyttökatkon aikana.
On myös vaatimustenmukaisuusulottuvuus, joka ohittaa kustannukset useimmilla lainkäyttöalueilla. Kattilan varoventtiili on osa suojattua painerajaa ja sen tehon, asetuspaineen ja sertifioinnin on oltava jäljitettävissä. Venttiili, joka on korjattu ilman koekirjaa tai jonka jousi on vaihdettu todentamattomaan osaan, ei ole pelkkä huoltoriski; se on dokumentointiongelma, joka tulee esille seuraavan lakisääteisen tarkastuksen aikana.
| Kunto löydetty | Suositeltu toimenpide | Tyypillinen läpimenoaika | Riski, jos se lykätään |
|---|---|---|---|
| Kevyt kiillotus tai matala jälki alle 0,5 mm | Kierrä istuin, vaihda tiivisteet, sertifioi uudelleen ja merkitse | Useita päiviä | Vuoto palaa viikkojen kuluessa, jos ylävirran roskalähdettä ei korjata |
| Syvä eroosioura tai uurrettu levypinta | Koneista tai vaihda istuin ja levy, sertifioi uudelleen | Viikosta kolmeen | Eroosio kiihtyy ja kehosta voi tulla korjaamaton |
| Kevät free length out of tolerance or corroded | Vaihda jousi sertifioituun osaan, sertifioi uudelleen | Viikosta kahteen | Varhainen tai myöhäinen avaaminen, ylipainesuojausmarginaalin menetys |
| Rungon tai konepellin halkeamia, voimakasta korroosiota tai tuntematon verhoilu | Vaihda venttiili dokumentoituun vastaavaan | Neljästä kahteentoista viikkoa | Ylipainesuojan menetys ja vaatimustenmukaisuushavainto |
| Yli viisitoista vuotta vanha venttiili ilman korjaushistoriaa | Vaihda täysin dokumentoidulla uudella venttiilillä | Neljästä kahteentoista viikkoa | Tuntematon kapasiteetti ja asetusarvo, toistuva hätätyö |
Olipa päätös mikä tahansa, yksi sääntö kannattaa noudattaa. Kun laitos pitää hyllyllä varaventtiiliä, varaventtiilin tulee olla asetetun paineen, kapasiteetin ja trimmauksen osalta identtinen asennetun yksikön kanssa ja se tulee sertifioida uudelleen samassa aikataulussa kuin asennetut venttiilit. Varaosa, joka on istunut varastossa viisi vuotta tuntemattoman jousen kanssa, ei ole vara; se on toinen ongelma, joka odottaa asennusta.
 Nikkelipohjainen juotettu Economizer Nikkelipohjainen juotettu Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Näytä tuote →
Materiaalivalinnalla ylipaineventtiiliongelmasta tulee pikemminkin tekninen ongelma kuin huoltoongelma. Kuivalle kylläiselle höyrylle 200 celsiusasteessa täysin riittävä trimmaus hiipii, sappii ja vuotaa tulistetun höyryn 400 celsiusasteessa, ja sama savukaasupuolen ympäristöön asennettu venttiili syöpyy ohjaimessa ja jousikammiossa kauan ennen kuin sen istukka kuluu loppuun.
Lämpötilan vaikutus jousiin on vähiten näkyvä ja aliarvioitu eniten. Jousirelaksaatio on hidas virumisprosessi, ja sen nopeus noin kaksinkertaistuu jokaista 15-20 lisälämpötila-astetta kohti tyypillisten jousiterästen toiminta-alueella. Venttiili, joka käy kaksikymmentä astetta lämpimämpänä kuin suunnitteluoletus, menettää asetusarvonsa murto-osassa odotetusta käyttöiästä, ja se tekee sen hiljaa, ilman näkyvää merkkiä, kunnes poksahduspaine on mitattu.
Korroosio noudattaa samaa logiikkaa. Kloridit ja rikkiyhdisteet koksiuunikaasussa ja joissakin sintrauskaasuvirroissa hyökkäävät ruostumattomasta teräksestä valmistettuihin verhouksiin ohjauspinnoissa ja istuimen kosketusnauhassa. Jos kondenssivettä voi muodostua käynnistyksen aikana, märkä höyry kuljettaa nämä yhdisteet suoraan istuimeen. Kun istukkanauhassa alkaa kuoppa, venttiili ei voi sulkeutua jatkuvalla kosketuslinjalla, eikä minkäänlainen läppäys palauta pintaa, johon kattilan käydessä kemiallisesti hyökätään.
Sama materiaaliluokka, joka hallitsee hukkalämpökattilan paineosia, säätelee sen varoventtiilin trimmaa. Laitteisiin, kuten nikkelipohjaiseen juotettuun ekonomaiseriin, on juotettu, korroosionkestävä pinta juuri siksi, että savukaasutie tuhoaa halvemmat materiaalit lämpötilassa. Saman kaasupolun ylipaineventtiili ansaitsee saman perustelun: valitse trimmaus kemian ja lämpötilan mukaan, älä ostohinnan mukaan.
| Palvelun kunto | Suositeltu trimmaus | Huomautuksia |
|---|---|---|
| Kuiva kyllästetty höyry alle 250 celsiusastetta | Vakio 13-prosenttinen kromi ruostumaton teräs | Hyväksytään useimpiin peruskuormitushukkalämmön kattiloihin puhtaalla höyryllä |
| Höyry yli 250 astetta lämpökierrolla | Karkaistu, kobolttiseospinnoitettu levy ja istuin | Vähentää ryppyjä ja vastustaa pientä vuotoa seuraavaa langanvetoa |
| Märkä höyry tai lauhdealtis huolto | Korroosionkestävä ruostumattomasta teräksestä valmistettu koristelista karkaistulla levyllä | Tarkista the drum internals and steam purity before blaming the valve |
| Savukaasupuoli tai kemiallisesti aggressiivinen ympäristö | Nikkelipohjainen tai runsaasti nikkeliä sisältävä metalliseos | Kloridi- ja sulfidihyökkäys ohjaimessa on tavallinen vikatila |
| Paljon pölyä ennen höyrytilaa | Vakioverhoilu palkeella ja suojatulla sisääntulolla | Estää hiukkasten pääsyn istuimeen ja ohjaimen välykseen |
Palke ansaitsee erityisen kommentin, koska se ratkaisee kaksi ongelmaa kerralla. Se eristää jousen ja konepellin prosessinesteestä, mikä suojaa jousta korroosiolta ja estää konepellin muodostumisen matalalle pisteelle, johon kondenssivettä kerääntyy. Se myös tasapainottaa vastapaineen vaikutusta levyyn, millä on merkitystä kaikissa venttiileissä, joissa on pitkä poistolinja. Kompromissi on, että palkeet voivat pettää, ja viallinen palke vapauttaa prosessinestettä konepelliin. Konepellin merkkivaloliitäntä on tavallinen tapa havaita vika ennen kuin siitä tulee vuoto konepellin nivelessä.
Monet täydellisesti korjatut venttiilit vuotavat edelleen kuukausien kuluessa, ja syy on melkein aina putkistossa eikä venttiilissä. Asennusstandardia hallitsee kaksi numeroa: tulopaineen lasku ei saa ylittää kolmea prosenttia asetuspaineesta ja muodostunut vastapaine enintään kymmentä prosenttia asetuspaineesta. Nämä rajat ovat olemassa, koska varoventtiili on suunniteltu havaitsemaan painetta tuloaukossaan ja purkamaan ilmakehään, jonka se voi voittaa, ja molemmat oletukset rikkoutuvat, kun putkisto on väärä.
Venttiilin sisääntuloa kokoa pienempi tuloputki on klassinen virhe. Se on valittu säästämään tilaa täpötäytteisessä rummun päällä, ja se tuottaa täsmälleen sen painehäviön, joka saa venttiilin tärisemään. Napina tarkoittaa, että kiekko nousee ja iskee toistuvasti nopeasti peräkkäin, mikä vääristää istuimen pintaa ja löysää ohjainta. Muutaman halkaisijan verran ylävirtaan asennetulla terävällä mutkalla on samanlainen vaikutus, koska sen aiheuttama turbulenssi saa aikaan epätasaisen paineen jakautumisen tulosuuttimessa.
Ulostulopuolella virheet ovat vielä yleisempiä, koska ne ovat vähemmän näkyviä. Poistoletku, jossa on tasku, kerää kondenssivettä, joka jää istuimelle ja syövyttää sitä. Muiden venttiileiden kanssa jaettuun pitkään purkauskokoojaan voi muodostua vastapaine reilusti yli kymmenen prosentin rajan, kun useat venttiilit nousevat yhdessä. Ja varoventtiilin ylävirtaan asennettu eristysventtiili ilman lukittua auki olevaa laitetta kutsuu jonkun sulkemaan sen huoltokampanjan aikana ja unohtamaan sen uudelleen.
| Virhe | Vaikutus | Korjaus |
|---|---|---|
| Tuloputki pienempi kuin venttiilin sisääntulo | Paine putoaa yli kolmen prosentin, mikä aiheuttaa pulinaa | Kasvata putkea yhden koon venttiilin tuloaukon yläpuolelle |
| Terävä kyynärpää lähellä venttiilin sisääntuloa | Turbulenssi ja epätasainen kuormitus levyllä | Suorita usean halkaisijan suora juoksu ennen venttiiliä |
| Poistoputki taskulla tai ilman viemäriä | Kondenssivesi kerää ja syövyttää istuimen | Tyhjennä poistolinjan alimmasta kohdasta |
| Jaettu poistoputki useilla venttiileillä | Liiallinen vastapaine samanaikaisen noston aikana | Kokoa kokoa kaikkien venttiilien yhdistetyn nimellisvirtauksen mukaan |
| Eristysventtiili ilman lukitus-avaa laitetta | Venttiili jätetty vahingossa eristettynä | Asenna lukittu-auki venttiili tai murtotappijärjestely |
| Ylipaineventtiiliä käytetään paineensäätölaitteena | Toistuva nosto ja nopea istuimen kuluminen | Asenna oikea paineensäätösilmukka ja anna ylipaineventtiilin pysyä kiinni |
| Poistoputki tuettu venttiilin rungosta | Suutinkuormat vääristävät runkoa ja ohjainta | Tue putki venttiilistä riippumatta |
Yksi lisäasennuskohta on lauseen arvoinen, koska se jää usein huomiotta jälkiasennustöiden aikana. Kun hukkalämpökattila lisätään olemassa olevaan höyryjärjestelmään, ylipaineventtiilin asetuspaine siirtyy joskus vanhasta rummusta ilman, että sitä tarkistetaan uudelleen uuden suurimman sallitun käyttöpaineen ja uuden käyttöpainealueen suhteen. Tuloksena on vanhaan järjestelmään teknisesti sopiva venttiili, joka kiehuu jatkuvasti uuden päällä.
Ylipaineventtiilin kunto ei heikkene lineaarisesti, ja se vaikuttaa suoraan tarkastusväleihin. Ensimmäisten huollon jälkeisten kuukausien aikana venttiili on parhaassa kunnossa, asetettu paine on toleranssin sisällä ja tiiviste on juuri läppätty. Ajan kuluessa kolme prosessia kulkee rinnakkain: jousi hiipii ja menettää vapaata pituutta, istuimen kosketusnauha kerää saostumia ja painepoikkeamien määrä kertyy väsymisenä kosketuslinjaan. Mikään näistä ei näy venttiilin ulkopuolelta, ja pöly, lämpötila ja pyöräily kiihdyttävät kaikkia kolmea.
Alla olevat käyrät edustavat tätä yhdistettyä huononemista vuotojen vakavuusindeksinä puhtaasta ja vakaasta höyrypalvelusta alimmassa päässä korkean lämpötilan, korkean korroosion ja voimakkaasti kierrätetyn hukkalämpökattilan palveluun. Hakemisto ei ole koodivaatimus; se on suunnittelutyökalu, joka osoittaa, miksi yksittäinen intervalli laitoksen jokaista ylipaineventtiiliä kohti on aina väärä suuntaan tai toiseen. Puhtaan peruskuormitusrummun venttiilin ja koksiuunin savukaasukattilan venttiilin ei pitäisi jakaa huoltokalenteria. Ero kasvaa jyrkästi ensimmäisen vuoden jälkeen, ja toisena vuonna ero näiden kahden palvelun välillä on riittävän suuri muuttamaan koko tarkastusstrategiaa. Lue kaavio suhteellisen riskin vertailuna, ei absoluuttisena ennusteena.
Ensimmäinen havainto kaaviosta on, että kaikki kolme palvelua alkavat läheltä. Ensimmäisenä kolmena kuukautena puhtaan höyryrummun ja koksiuunin savukaasukattilan ero on lähes huomaamaton indeksissä, koska juuri läpätty istuin ja uusi jousi käyttäytyvät hyvin ympäristöstä riippumatta. Tästä syystä heti peruskorjauksen jälkeen valittu huoltoväli näyttää riittävältä, ja siksi sitä yleensä pidennetään liian pitkälle.
Toinen havainto on se, missä käyrät eroavat toisistaan. Kuuden ja kahdentoista kuukauden välillä puhdaspalvelu on edelleen mukavasti alle kolmanneksen indeksistä, kun taas kuuma ja syövyttävä palvelu on noussut jo yli neljänkymmenen. Pölypalvelu on niiden välissä. Tämä on kohta, jossa useimmat kasvit havaitsevat vuodon, koska siitä on tullut kuultava tai näkyvä.
Kolmas havainto on katkokäyrän muoto. Se ei tasoittu. Kahdeksantoista kuukauden jälkeen se lähestyy asteikon huippua, mikä kuvastaa sitä tosiasiaa, että hylkeiden vauriot alkavat ruokkia itsestään. Höyrysuihku kuluttaa istuinta, kulunut istuin päästää enemmän höyryä läpi ja prosessi kiihtyy. Luonnollista palautumispistettä ei ole, mikä tarkoittaa, että lykätty peruskorjaus ei säästä työtä; se muuttaa läppäystyön trimmauksen vaihdoksi.
Neljäs havainto koskee ylä- ja alakäyrän välistä eroa 24 kuukauden kohdalla. Se on yli viisikymmentä indeksipistettä, mikä käytännössä on ero läpäisevän ja uudelleensertifioitavan venttiilin ja uuden istukan ja levyn tarvitsevan venttiilin välillä. Tehdas, joka soveltaa yhtä väliä molempiin huoltoihin, joko tuhlaa rahaa puhtaan palvelun venttiilien tarpeettomiin huoltotöihin tai hyväksyy toistuvia vikoja aggressiivisissa huoltoventtiileissä.
Viides havainto koskee yhden paineen ekskursion vaikutusta. Käyrät ovat tasaisia, koska ne edustavat keskimääräistä käyttäytymistä monissa venttiileissä, mutta yksittäisissä venttiileissä näkyy askelmuutoksia vesikemian häiriön, noenpuhalluksen tai kuorman heilahtelun jälkeen. Venttiili, joka on indeksissä kahdessakymmenessä, voi hypätä neljäänkymmeneen yhdessä viikossa. Tästä syystä väliä tulisi käsitellä enimmäismääränä ja yhdistää tapahtuman laukaisemaan tarkastussääntöön.
Käytännössä kaavio tukee kolmea suunnittelupäätöstä. Aseta aikaväli huoltoehdosta kalenterivuoden sijaan. Käsittele mitä tahansa kemiaa, kuormitusta tai käynnistystapahtumaa laukaisevana venttiilien aikaisemmassa tarkastuksessa. Ja säilytä vähintään yksi täysin sertifioitu varaosa, joka sopii aggressiivisen palvelun venttiileihin, koska ne eivät anna sinulle neljästä kahteentoista viikkoa, mitä uusi venttiili tarvitsee.
| Palvelun kunto | Tarkastusväli | Toiminta |
|---|---|---|
| Puhdas, vakaa höyrypalvelu | Jopa 24 kuukautta | Pop-testi, istuimen tarkastus, uudelleensertifiointi ja uudelleen merkitseminen |
| Syklinen hukkalämpökattila puhtaalla kaasulla | 12 kuukautta | Pop-testi, jousivapaa pituustarkastus, uudelleensertifiointi |
| Korkeapölyinen savukaasupalvelu | 12 kuukautta or every major shutdown | Pop-testi, istuimen tarkastus, ylävirran jätteen lähteen tarkistus |
| Kuuma koksiuuni tai muuntajakaasupalvelu | 12 kuukautta | Pop-testi, jousitarkastus, trimmauksen kunnon arviointi |
| Syövyttävä, märkä tai pyöräilypalvelu | 6-12 kuukautta | Pop-testi, trimmauksen ja ohjauksen tarkastus, palkeen vuodon tarkistus |
Suurin osa vuotavista varoventtiileistä voidaan jäljittää vuosia ennen ensimmäistä vuotoa tehtyyn spesifikaatiopäätökseen. Venttiili oli mitoitettu väärään koteloon, verhoilu valittiin hinnastosta eikä kaasun koostumuksesta tai imuputket on piirtänyt joku, joka ei koskaan nähnyt venttiilin tietolehteä. Lyhyt kysymyssarja hankintavaiheessa estää suurimman osan siitä.
Kysymykset jakautuvat luonnollisesti kahteen ryhmään. Yksi ryhmä kuuluu kattilan valmistajalle tai EPC-urakoitsijalle, joka toimittaa hukkalämpökattilan ja sen paineosat, koska he ohjaavat rumpujärjestystä, höyryn puhtautta ja venttiilin ympärillä olevaa putkistoa. Toinen ryhmä kuuluu ylipaineventtiilien toimittajalle, koska he ohjaavat trimmaa, sertifiointia ja tehotestausta. Molempien ryhmien on vastattava, ja vastausten on sovittava keskenään ennen laitteiston rakentamista.
| Kysymyksiä kattilan valmistajalle tai EPC-urakoitsijalle | Kysymyksiä ylipaineventtiilien toimittajalta |
|---|---|
| Mihin suurin sallittu käyttöpaine ja käyttöpainealue rumpu on suunniteltu ja minkä painemarginaalin se jättää? | Mikä sertifioitu kapasiteetti ja asetettu paine merkitään tyyppikilpeen ja mihin koodiin? |
| Mikä höyryn puhtaus taataan rummun ulostulossa ja mitkä erotuslaitteet tukevat tätä takuuta? | Mitä verhoilumateriaalia tarjotaan ilmoitettuun lämpötilaan, tulistukseen ja kaasukemiaan? |
| Mitkä ovat tulo- ja poistoputkien koot ja minkä painehäviön ja vastapaineen ne tuottavat nimellisvirtauksella? | Onko asennettu palje ja onko konepelti varustettu ilmaisinliitännällä? |
| Miten kattila käyttäytyy käynnistyksen, alhaisen kuorman ja kuorman heilahtelun aikana ja kuinka monta painepoikkeamista vuodessa on odotettavissa? | Mikä on tämän palvelun suositeltu uudelleensertifiointiväli ja mitä takuu vaatii? |
| Minkä varaventtiilistrategian projekti määrittelee ja onko varaosa identtinen asennettujen yksiköiden kanssa? | Mitä asiakirjoja kunkin venttiilin mukana tulee, ja mikä läpimenoaika koskee vaihtoverhoilua tai -venttiiliä? |
Näistä kahdella kysymyksellä on enemmän painoarvoa kuin muilla. Asetettu painemarginaali määrittää, kypsyykö venttiili, ja trimmivalinta määrittää, syöpyykö vai viruuko se. Jos vastaukset näihin kahteen ovat epämääräisiä, kannattaa kysyä uudelleen ennen ostotilauksen allekirjoittamista, sillä jommankumman korjaaminen käyttöönoton jälkeen tarkoittaa uuden venttiilin maksamista ja suunnittelematonta katkosta samanaikaisesti.
Hankintavaiheessa kannattaa myös selvittää, mikä osapuoli on vastuussa ylipaineventtiilin laskennasta. Monissa projekteissa kattilan valmistaja toimittaa rummun ja varoventtiilin toimittaja venttiilin, eikä kumpikaan osapuoli omista laskelmaa, joka yhdistää nämä kaksi. Tästä aukosta tulevat ylisuuret tuloaukot, alimitot poistolinjat ja epäsopimattomat asetuspaineet.
Kattilan ylipaineventtiili on sertifioitu painekomponentti, ja paperityöt ovat osa komponenttia. Tyyppikilvessä on asetettu paine, sertifioitu kapasiteetti, trimmausmerkintä ja koodileima. Testitodistus kirjaa todellisen ponnahduspaineen ja uudelleenistutuspaineen ennen venttiilin poistumista konepajasta. Korjauskirjasta näkyy, kuka työskenteli siinä, mitä vaihdettiin ja milloin se on sertifioitu uudelleen. Jos jokin näistä asiakirjoista puuttuu, venttiilistä tulee vastuu riippumatta siitä, kuinka hyvin se toimii.
Käytännön seurauksena on, että korjaustyöt tulee viedä korjaamolle, joka voi antaa jäljitettävän todistuksen, ja jouset, levyt ja istuimet tulee vaihtaa osiin, jotka voidaan tunnistaa alkuperäisen spesifikaation mukaan. Tuntemattomasta lähteestä ostettu ja konepellille sopiva jousi on asetettu paineen muutos, jota kukaan ei ole kirjannut. Seuraavan lakisääteisen tarkastuksen aikana tarkastajat havaitsevat tämän aukon ensimmäisenä.
Valmistajat, jotka rakentavat kattiloita, paineastioita ja lämmöntalteenottolaitteita ASME:n ja kotimaisten paineastioiden standardien mukaisesti, toimivat tämän dokumentointiohjeen puitteissa rutiinina, ja laadunvalvontamenettelyt painelaitteiden takana näkyvät yleensä siinä, kuinka perusteellisesti asetetut paine-, trimmi- ja kapasiteettitiedot välitetään laitteiden mukana. Kun projektitiimi valitsee kattilan valmistajaa tai toimittajaa, halukkuus toimittaa varoventtiilin laskelma, trimmausspesifikaatio ja sertifiointiasiakirjat ovat yksi luotettavimmista indikaattoreista siitä, kuinka muu paineraja on rakennettu.
On myös koulutusulottuvuus, joka ei maksa melkein mitään ja estää suuria vahinkoja. Käyttäjien tulee tietää, että nostovipu on testilaite, ei tuuletusaukko, ja että venttiili, joka on nostettu manuaalisesti likaisessa käytössä, ei saa asettua uudelleen paikalleen. Huoltoryhmien tulee tietää, että kiehuva venttiili on pikemminkin varoitus kuin haitta. Ja kaikkien pitäisi tietää, että varoventtiilin sulkeminen, sulkeminen tai vaimentaminen ei ole koskaan hyväksyttävä tilapäinen toimenpide missään tehtaassa tai tuotantopaineessa.
Kattilan varoventtiilin vuotoongelman ratkaiseminen on helppoa, kun järjestys on selvä, ja järjestys muuttuu harvoin laitosten välillä. Aloita numeroista, sitten venttiilistä ja sitten järjestelmästä. Alla olevia vaiheita noudattava laitos huomaa yleensä, että toinen vuoto on paljon epätodennäköisempi kuin ensimmäinen.
Laajempi oppitunti on, että varoventtiili on sen suojaaman järjestelmän peili. Toistuvasti vuotava venttiili kertoo jotain höyryn laadusta, putkiston suunnittelusta, paineenhallinnasta tai materiaalin valinnasta, ja nämä ovat kaikki päätöksiä, jotka on tehty kauan ennen venttiilin asennusta. Korjaa venttiili ja ratkaiset tämän päivän ongelman. Korjaa sen ympärillä olevat ehdot ja ratkaiset ne seuraavat viisi vuotta.
Laitteistoissa, jotka käyttävät hukkalämpökattiloita koksiuunikaasulla, sintraavalla savukaasulla, konvertterikaasulla tai muilla vaikeilla virroilla, sama periaate pätee laitetasolla. Kattila, joka on suunniteltu todellisen kaasukoostumuksen, todellisen pölykuormituksen ja todellisen kuormitusprofiilin ympärille, ja jossa on samoista parametreista johdettu varoventtiilispesifikaatio, pitää venttiilinsä tiukempina paljon pidempään kuin tavallinen yksikkö, jossa on vakioventtiili pultattu rumpuun.
Autamme sinua siirtymään kohti menestystä.

Maqiao North High tech Industrial Agglomeration Zone, Jingjiang City, Taizhou City, Jiangsu Province

+86-18752676699 / +86-13961025664
 Previous