English
Uutiset
Kotiin / Uutiset / Teollisuuden uutisia / Vuotavan kattilan korjaaminen: syyt, diagnoosi, korjausvaiheet kasveissa

+86-13961025664
Teollisuuskattilan kotelon alla oleva lätäkkö on harvoin pelkkä putkistoongelma. Koksausuunin savukaasujen hukkalämpökattiloissa 60 t/h:ssa kotelosauman varrella ilmaantuva vesi viittaa yleensä johonkin kolmesta asiasta: epäonnistuneesta putken ja arkkien välisestä hitsaussaumasta, ohennetusta ekonomaiseriputkesta tai kädenreiän tiivisteestä. Nämä kolme vikaa näyttävät lähes identtisiltä kävelytieltä katsottuna, ja niiden korjaaminen maksaa hurjasti erilaisia summia ja seisokkeja.
Kiusaus on aina sama: kiristä jotain, pidä yksikkö verkossa ja käsittele se seuraavan suunnitellun seisokin aikana. Juuri näin neljän tunnin vuotavan kattilan korjaustyöstä tulee kolmen viikon vaihtoprojekti, johon liittyy tuotantosakko.
Tässä siis johtopäätös ensin. Pysähdy, eristä ja paikanna ennen kuin kukaan koskettaa jakoavainta. Teollisuuskattiloissa ja hukkalämpökattiloissa noin kaksi kolmasosaa vesipuolen vuodoista tulee pienestä, ennustettavasta paikasta, ja jokaisella paikkakunnalla on ensisijainen korjausmenetelmä, jolla on oma viivetoleranssi. Seuraavassa kerrotaan, mikä aiheuttaa vuotoja, kuinka ne diagnosoidaan turvallisesti, miten korjausvaihtoehdot verrataan ajassa ja kustannuksissa ja mitkä materiaali- ja suunnitteluvalinnat pitävät kattilan kuivana seuraavan vuosikymmenen ajan.
Paikanna vuodon lähde ennen yksittäisen työkalulaatikon avaamista – korjausmenetelmä määräytyy vikamekanismin mukaan, ei sen mukaan, missä vesi sattuu tippumaan.
Kattilan vuodot eivät ole sattumanvaraisia. Ne ryhmittyvät rajoitetun määrän mekanismeja ympärille, ja jokainen mekanismi jättää oman allekirjoituksensa metalliin. Jos osaat nimetä mekanismin, voit ennustaa korjauksen, seisokkiajan ja vuodon palaamisen todennäköisyyden samaan paikkaan kahdentoista kuukauden sisällä.
| Vuodon paikka | Todennäköisin syy | Ensimmäinen kenttätarkastus | Suositeltu korjaus |
|---|---|---|---|
| Putken ja putkien välinen hitsaus | Syklinen lämpölaajeneminen, hillitty hitsauskärki | Väriaineen tunkeutumistesti, sauman boroskooppi | Paikallinen hitsauskorjaus ja jännityksenpoisto |
| Economaiser tai ilman esilämmitin putken seinä | Hapan kastepistekorroosio, matala syöttöveden pH | Ultraääni seinämän paksuusmittaus | Poikkileikkausretube korroosionkestävällä rakenteella |
| Tulipuolen putken pinta lähellä nokipuhallinta | Tuhkaeroosio, höyryleikkaus | Silmämääräinen tarkastus seisokin aikana | Holkin korjaus tai yhden putken vaihto |
| Käsireikä ja kaivon tiivisteet | Vanhentunut tiiviste, epätasainen pultin vääntö, vääntynyt istuin | Matalan paineen täyttö ja nivelten tarkkailu | Uusi tiiviste dokumentoidulla vääntömomentilla |
| Laippa ja pulttiliitokset | Pulttien rentoutuminen lämpöpyöräilyn alla | Lämpökuvaus laitteen ollessa lämmin | Kiristä uudelleen ohjeiden mukaan, lisää jousialuslevyt |
| Liikuntasaumat ja kotelo | Differentiaalinen liike palkeen liikeradan ulkopuolella | Kulman ja välin visuaalinen mittaus | Suunnittele laajennuselementti uudelleen |
| Yläpäät ja puhallusputket | Viruminen, eroosio-korroosio märästä höyrystä | Kovuustesti, ultraäänipaksuuskartoitus | Jakopään tai putken segmentin vaihto |
Kaksi nopeaa tapaa kaventaa luetteloa. Kysy ensin, kun vuoto ilmenee. Vuoto, joka ilmenee vain kylmäkäynnistyksessä, on supistukseen liittyvä nivelongelma; Kuorman mukana kasvava vuoto on yleensä korroosiota tai eroosiota, joka johtuu virtauksesta ja lämpötilasta. Toiseksi kysy, mistä vesi tulee ulos suhteessa kaasupolkuun. Vesipuolen viat kastelevat ulkovaippaa ja eristystä, kun taas palopuolen putkivauriot näkyvät usein valkoisena höyrynä hormissa tai piipun lämpötilan nousuna ennen kuin vettä on näkyvissä.
Suurin osa kattilan vuodoista on oireita todellisten käyttöolosuhteiden ja materiaalin, laajennus- tai vedenkäsittelysuunnitelman välisestä epäsuhtasta – ei todiste siitä, että joku olisi hitsannut huonosti kymmenen vuotta sitten.
Vuotavan kattilan korjaaminen alkaa kauan ennen hitsauskoneen saapumista. Alla olevaa järjestystä suosittelemme laitoksen huoltotiimeille, ja se on suunniteltu suojaamaan sekä miehistöä että todisteita, jotka kertovat, mikä todellisuudessa epäonnistui.
Huomautus hydrostaattisesta testauksesta: jokaisen suunnittelupaineen ylittävän testin on noudatettava soveltuvaa koodia ja kattilan omaa sertifioitua dokumentaatiota, ja hukkalämpökattiloissa, johon on kiinnitetty kaasupuolen kanava, kaasupolku on eristettävä ja puhdistettava ennen veden syöttämistä. Kulman katkaiseminen on nopein tapa muuttaa huoltotehtävä tapahtumaksi.
Diagnostiikkasarja ei ole paperityötä – vaiheissa kolme ja kuusi keräämäsi käyttötiedot ja paksuuskartta ratkaisevat, kestääkö korjaus vuoden vai viisitoista.
Kun huoltotietueet lajitellaan sijainnin eikä päivämäärän mukaan, kuvio ilmestyy lähes välittömästi. Kattilat ovat suunniteltuja kokoonpanoja, joissa on rajallinen määrä heikkoja kohtia, ja nämä heikot kohdat toimivat johdonmukaisesti hyvin eri toimialoilla. Koksausuunin akulla, sintrauskoneella ja voimalaitoksen kattilalla on erilainen savukaasukemia ja eri kuormitusprofiilit, mutta niiden vuotojen jakautuminen on kuitenkin huomattavan samanlainen. Odotetun jakelun tunteminen muuttaa varaosien varastointia, tarkastusreitin kirjoittamista ja huoltohenkilöstön ohjeistusta ennen seisokkia. Alla oleva kaavio näyttää edustavan jakauman raportoiduista vuotopaikoista teollisuuskattiloiden ja hukkalämpökattiloiden tarkastuksista; yksittäiset laitokset eroavat toisistaan polttoaineen, vedenkäsittelyn ja käyttösuhteen suhteen.
Raportoidut vuotopaikat teollisuuskattiloiden tarkastuksissa (havainnollistava jakauma, prosenttiosuus kaikista rekisteröidyistä vuodoista)
Ensimmäinen asia, mitä kaavio kertoo, on, että noin kolmannes kaikista vuodoista on putken ja putkien välisessä liitoksessa, joka on se paikka kattilassa, jossa kolme eri materiaalia kolmella eri laajenemisnopeudella hitsataan yhdeksi rajoitetuksi liitokseksi. Tämä pitoisuus ei ole valmistusvirhe; se on luonnollinen seuraus syklisen lämpökuormituksen asettamisesta jäykkään niveleen.
Toinen klusteri, jonka osuus on 26 prosenttia, kattaa ekonomaiserin ja ilman esilämmitysputket. Nämä komponentit elävät kaasupolun kylmässä päässä, jossa metallin pinnan lämpötila laskee alle happaman kastepisteen, joten rikkipitoista polttoainetta polttava ja alhaisella poistokaasulämpötilalla toimiva kattila menettää aina ensin ekonomaiserinsa. Jos laitoksesi on vaihtanut ekonomaiseriputket kahdesti viiden vuoden aikana, ongelma on pinnan lämpötilamarginaali, ei putken toimittaja.
Kolmas ryhmä, tiivisteet, kädensijat ja laipat 17 prosentissa, on turhauttavin, koska se on lähes täysin vältettävissä. Nämä vuodot johtuvat vanhentuneesta elastomeerista, epätasaisesta pulttien vääntömomentista, vääristyneistä istuimista ja nivelistä, jotka on kiristetty uudelleen tunteen eikä spesifikaatioiden perusteella. Ne ovat halpoja korjata yksitellen ja kalliita yhdessä, koska jokainen maksaa eristyksen, jäähdytyksen ja uudelleenkäynnistyksen.
Palopuolen eroosio noenpuhaltimien lähellä on kaksitoista prosenttia. Kuvio on tässä erittäin paikallinen: eroosio seuraa höyrysuihkun reittiä, joten vaurioituneet putket ovat yleensä joka kerta samat kolme tai neljä riviä. Noenpuhaltimen asentojen pyörittäminen tai puhallusjärjestyksen säätäminen seisokkien välillä vähentää tyypillisesti tätä määrää huomattavasti.
Liikuntasaumojen ja kotelon osuus on seitsemän prosenttia ja kokoojat ja puhallusputket neljä prosenttia. Nämä ovat matalataajuisia ja suuria seurauksia aiheuttavia vikoja. Vuotava liikuntasauma vaurioittaa eristystä ja koteloa, mutta harvoin uhkaa painerajaa, kun taas virumishalkeilu kokoojassa voi olla pakotettu katkostapahtuma, jossa on pitkä toimitusaika vaihtotakaukseen.
Lue yhdessä, jakelu tukee yksinkertaista ylläpitostrategiaa. Sijoita suurin osa tarkastusbudjetistasi putkien ja putkien välisiin liitoksiin, ekonomaiseriin ja pulttiliitoksiin, koska nämä kolme aluetta kantavat seitsemänkymmentäseitsemän prosenttia riskeistä. Käytä jäljellä olevaa vaivaa paksuuden kartoittamiseen jakoputkissa ja putkissa, joissa viat ovat harvinaisia mutta vakavia.
Se selittää myös, miksi yleiset neuvot vuotavien kattiloiden korjaamisesta tuottavat usein pettymyksen. Laitos, joka käyttää seisokkinsa kotelon korjauksiin, kun sen ekonomaiserin tulolämpötila pysyy kastepisteen alapuolella, palaa töihin 18 kuukauden kuluessa. Jakelu kertoo, mistä etsiä ensin, ja käyttötiedot kertovat, miksi vuoto valitsi kyseisen paikan.
Kolme aluetta – putkien ja putkien väliset liitokset, kylmäpäiden putkipanokset ja pulttiliitokset – sisältävät yli kolme neljäsosaa kaikista kattilan vuotoriskistä, joten ne ansaitsevat suurimman osan jokaisesta tarkastusbudjetista.
Kun mekanismi tunnetaan, korjausmahdollisuudet kapenevat nopeasti. Alla oleva vertailu on kirjoitettu toimivan laitoksen näkökulmasta, jonka on valittava kahden päivän korjauksen ja kuuden viikon vaihdon välillä, ja siinä oletetaan, että kattilakoodia ja valmistajan dokumentaatiota noudatetaan.
| menetelmä | Soveltuu parhaiten | Tyypillinen seisokki | Suhteellinen hinta | Realistinen käyttöikä |
|---|---|---|---|---|
| Paikallinen hitsauskorjaus | Eristetty hitsauskärki, pieni kuoppa paksussa paineosassa | 1-3 päivää | Matala | 3-10 vuotta, jos syy korjataan |
| Putken tukkeutuminen | Yksittäiset epäonnistuneet putket, jopa noin kymmenen prosenttia pankista | 1-2 päivää | Matala | Toistaiseksi, mutta kapasiteetti ja virtaustasapaino vähenevät |
| Sleeping | Eroosio tai korroosiovaurio lyhyellä putken pituudella | 2-4 päivää | Matala to medium | 2-6 vuotta |
| Osa retube | Useita epäonnistumisia keskittynyt yhteen pankkiin | 1-3 viikkoa | Keskikokoinen | 8-15 vuotta |
| Putkinipun täydellinen vaihto | Laaja seinän katoaminen tai tehtävän muutos | 3-6 viikkoa | Keskikokoinen to high | 15 vuotta tai enemmän |
| Koko yksikön vaihto | Kuoren, rummun tai otsikon vauriot; velvollisuus ei enää vastaa suunnittelua | 2-6 kuukautta, mukaan lukien valmistus | Korkea | 20 vuotta tai enemmän |
Pöydän takana on kolme käytännön sääntöä. Ensinnäkin kytkeminen on stabilointitoimenpide, ei ratkaisu. Jokainen tukkeutunut putki pienentää lämmönsiirtoaluetta ja nostaa savukaasujen ulostulolämpötilaa, mikä puolestaan työntää jäljellä olevat putket lähemmäs kastepistettä. Kytke yli kymmenen prosenttia pankista ja olet suunnitellut kattilan tehokkaasti uudelleen ilman suunnittelua.
Toiseksi hitsauskorjaukset kestävät vain, kun alkuperäisen halkeaman aiheuttanut rajoitus on korjattu. Putki-putkiliitoksessa tämä tarkoittaa laajenemisvaran, putken ja reiän välisen välyksen ja lämpökäsittelyn tarkistamista hitsauksen jälkeen. Korjaus, joka jättää huomiotta nämä kolme kohdetta, halkeilee samassa varpaassa, yleensä vuoden sisällä.
Kolmanneksi korjauksen taloudellisuutta tulee arvioida toimitetun lämmön perusteella, ei korjauslaskun perusteella. Uudelleenputken sijaan tulpattu vuotava ekonomaiseri nostaa savukaasujen poistumislämpötilaa, mikä nostaa polttoaineen kulutusta joka tunti kattilan käydessä. Jatkuvasti ampuvalle yksikölle tämä sakko voi ylittää kunnollisen retubin kustannukset kahden tai kolmen käyttökauden aikana.
tulppa ja hitsaus ostaa aika; vain korjaus, joka poistaa vuodon mekaanisen tai kemiallisen syyn, ostaa luotettavuutta.
Kun korjaus lakkaa toimimasta, vaihtopäätös riippuu siitä, missä kattila on prosessissa. Hukkalämpökattilat eivät ole keskenään vaihdettavia tuotteita; jokainen kokoonpano sovitetaan kaasulähteeseen, pölykuormitukseen ja lämpötilaprofiiliin. Alla oleva kaistale luettelee hiilikemian, metallurgian, voiman ja ammoniakkitehtaiden yleisimmin määritellyt kokoonpanot.
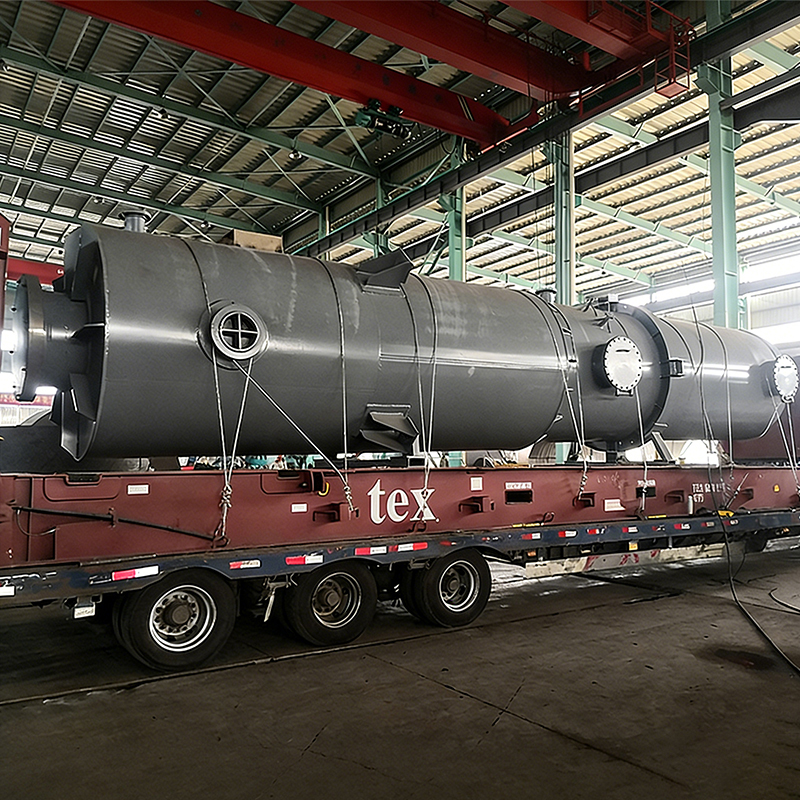
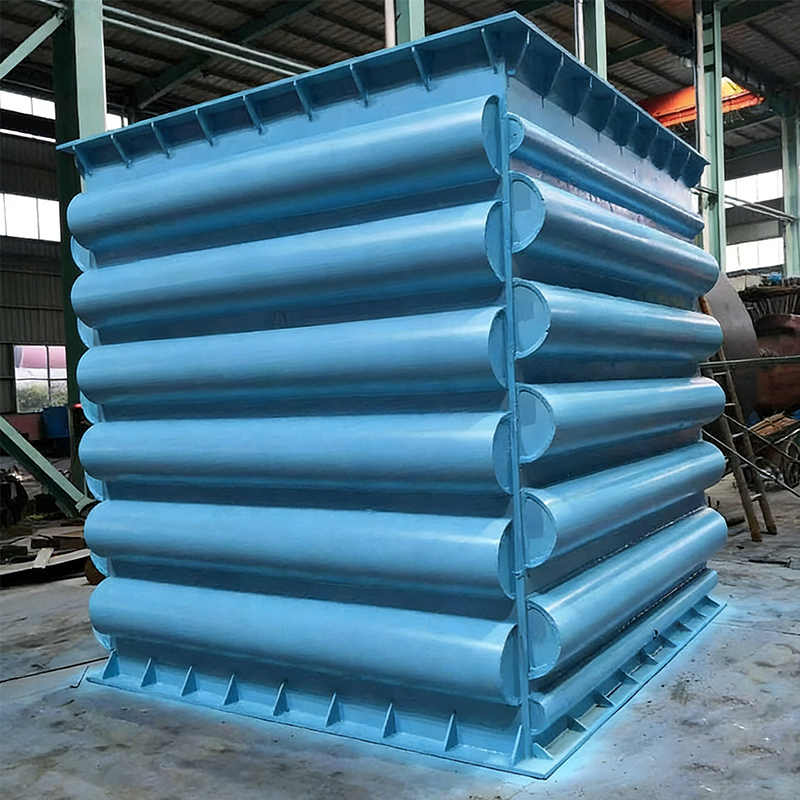 Koksiuunin savukaasujen jätelämpökattila Koksiuunin savukaasujen jätelämpökattila on korkeatehoinen, energiaa säästävä laite, joka on kehitetty erityisesti koksausteollisuudelle. Sen tavoitteena on palauttaa ja hyödyntää... Näytä tuote →
Kysy jokaisesta näistä tehtävistä samat neljä kysymystä ennen tarjousten pyytämistä. Mikä on suunniteltu kaasuvirtaus ja lämpötila-alue tuloaukossa, mukaan lukien häiriöolosuhteet? Mikä on pölyn kuormitus ja hiukkaskokojakauma tuloaukossa? Mikä on rikki- ja kosteuspitoisuus ja siten happokastepiste, joka asettaa metallin minimilämpötilan? Ja millä laitteilla laitos itse asiassa toimii, erillään tyyppikilven valikoimasta?
Toimittajan valinnalla on yhtä paljon merkitystä kuin konfiguraatiolla. Hukkalämpökattila on paineastia, jossa on kaasupuolen lämmönsiirtopinta, joten valmistaja tarvitsee sekä kattilan että paineastian pätevyyden sekä käytännön kokemusta pöly- ja korroosioympäristöstä. Ainoastaan puhdaskaasulämmönvaihtimia rakentanut toimittaja alittaa putkivälit ja noenpuhalluksen, ja ensimmäinen vuoto ilmaantuu toisena käyttövuonna.
Yhdistä kattilan konfiguraatio prosessin asentoon, pölykuormitukseen ja happokastepisteeseen ennen hintojen vertailua – konfigurointivirheitä ei voida korjata alennuksella.
Suurin osa teollisuuskattilan vuotojen ehkäisystä tapahtuu piirustusvaiheessa, ei huoltoliikkeessä. Kolme suunnittelupäätöstä tekevät suurimman osan työstä: metallin lämpötilan pitäminen happaman kastepisteen yläpuolella, liitosrakenteen valitseminen, joka sietää differentiaalista laajenemista, ja kaasun nopeuden rajoittaminen ensimmäisissä putkiriveissä.
Kastepistekorroosio on hallitseva mekanismi ekonomaisereissa ja ilman esilämmittimissä. Tekninen vastaus on dokumentoitu marginaali metallin vähimmäislämpötilan ja lasketun happaman kastepisteen välillä, joka säilyy koko toiminta-alueella, mukaan lukien matalan kuormituksen olosuhteet. Kattila, joka säilyttää tämän marginaalin täydellä kuormalla, mutta laskee sen alle 40 prosentin kuormituksella, epäonnistuu silti, vain hitaammin.
Kun perinteiset hitsatut ekonomaiseriliitokset kamppailevat korkean lämpötilan, korkean pölyn ja syövyttävän lauhteen kanssa, juotetut rakenteet tarjoavat erilaisia kompromisseja. Nikkelipohjaisessa juotetussa ekonomaiserissa käytetään täysin juotettua putkien välistä liitäntää, joka poistaa pitkän hitsauskärjen, joka toimii syklisesti kuormitetuissa liitoksissa halkeaman alkajana ja tarjoaa tasaisemman kontaktin putken ja evän välillä. Täytemetalli valitaan korroosionkestävyyden vuoksi eikä hitsauksen helpottamiseksi, ja tuloksena oleva pinta vastustaa hapanta kondensaattia, joka hyökkää savukaasutien kylmään päähän.
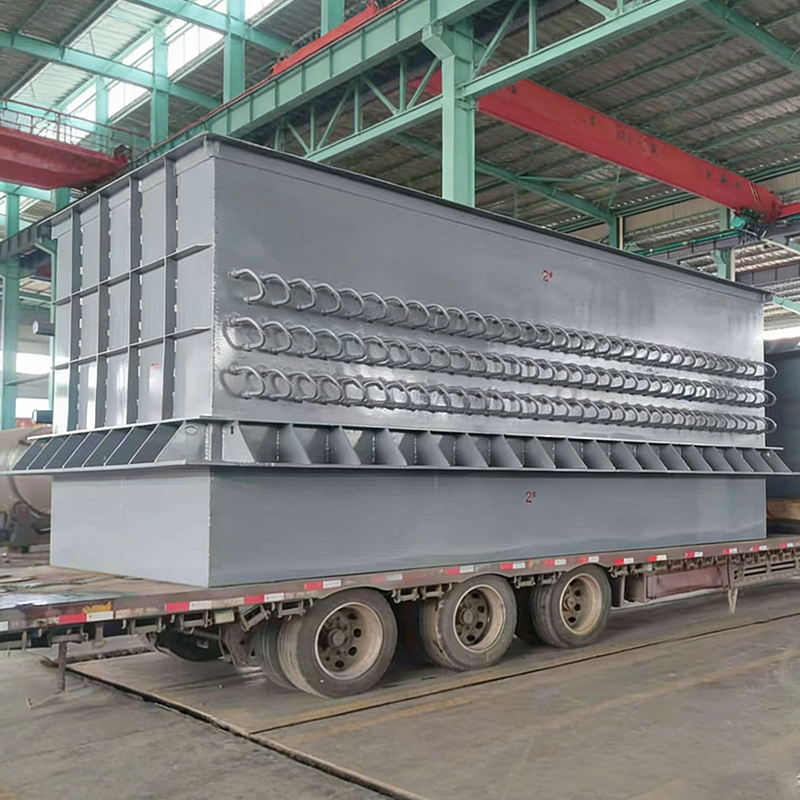
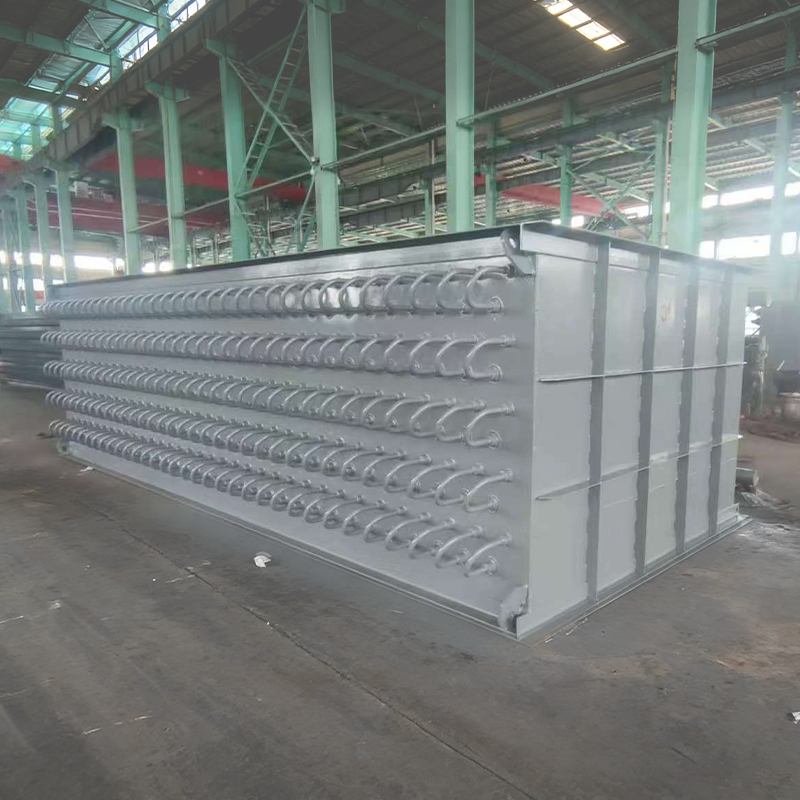 Nikkelipohjainen juotettu Economizer Nikkelipohjainen juotettu Economizers are advanced devices that significantly improve the economizer's corrosion resistance, wear resistance, ash accumulation resistance, an... Näytä tuote →
Kun vaaditaan vain palamisilman lämmittämistä savukaasujen jäännöslämmöllä, ilman esilämmitin on edullisempi vaihtoehto, mikäli kylmäpään lämpötilamarginaali säilyy ja kaasupuolen kanavat voidaan puhdistaa koko pankkia purkamatta. Valinta näiden kahden välillä tulee noudattaa savukaasuanalyysiä, ei laiteluettelon järjestystä.
Eroosio skaalautuu suunnilleen kaasun nopeuden kuution kanssa, joten pölyisen kattilan ensimmäiset rivit tulee suunnitella pienemmälle nopeudelle kuin muu nippu. Myös nokipuhaltimen sijoittelulla on väliä: puhallin, joka ohjaa höyryä samaan putkiriviin samasta kulmasta vuosia, syövyttää ennustettavaa putkilinjaa, ja seisokkien välisen järjestyksen kiertäminen on edullinen tapa levittää kulumista.
Vesipuolella vuodot estävät suunnitteluyksityiskohdat ovat vähemmän hohdokkaita, mutta yhtä ratkaisevia: oikeat rummun sisäosat höyryn kulkeutumisen välttämiseksi, riittävä puhalluskapasiteetti liuenneiden kiintoaineiden hallintaan ja ilmanpoisto, joka poistaa hapen aidosti sen sijaan, että se olisi vain virtaustaulukossa. Veden kemialliset ongelmat ilmaantuvat putken pinnalle kuukausia myöhemmin, ja silloin vauriot ovat jo paikallisia kuoppia.
Dokumentoitu kylmäpään lämpötilamarginaali ja differentiaalista laajenemista sietävä liitosrakenne estävät enemmän vuotoja kuin mikään huolto-ohjelma pystyy korjaamaan.
Päätös tulee tehdä neljän luvun perusteella: mitattu seinämän paksuus vs. vaadittu vähimmäismäärä, vuotojen määrä nykyisellä käyttöjaksolla edelliseen verrattuna, paineosien jäljellä oleva suunnitteluikä ja yhden päivän tuotannon menetys. Kun nämä numerot osoittavat eri suuntiin, käytä alla olevia ehtoja.
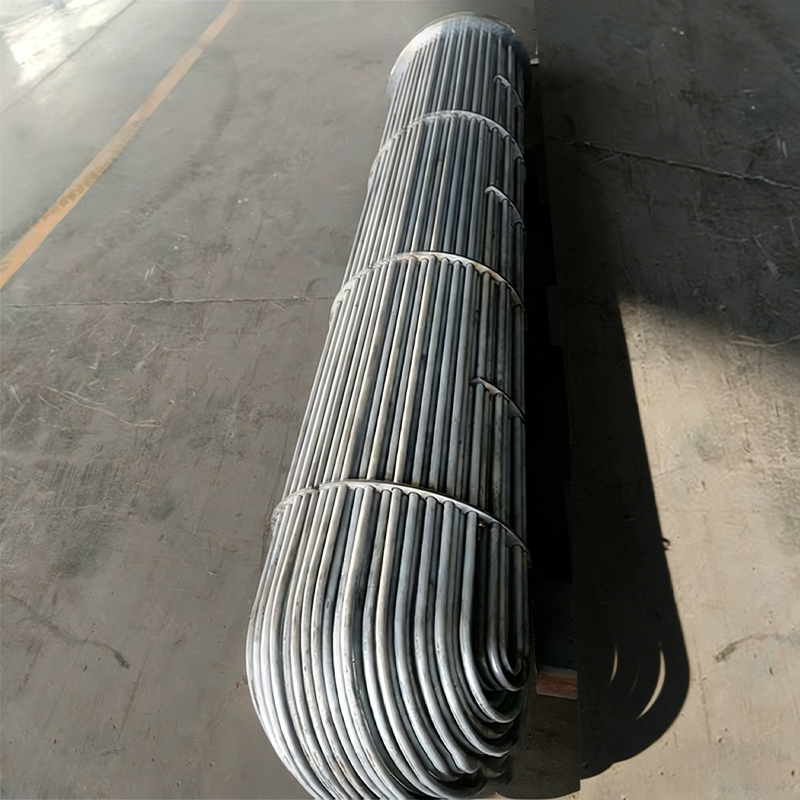 Kuori ja putki lämmönvaihdin Shell and Tube Heat Exchanger on tyypillinen ja yleiskäyttöinen teollisuuden lämmönvaihdin. Sen ydinrakenne koostuu suuresta kuoresta (kuoren puoli), joka sisältää putken ... Näytä tuote →
| Korjaa paikoilleen kun | Suunnittele vaihto milloin |
|---|---|
|
|
Takaisinmaksulaskenta kannattaa tehdä kunnolla. Vuotava ekonomaiseri, joka pakottaa laitoksen ohittamaan osan lämmönsiirtopinnasta, nostaa savukaasujen poistumislämpötilaa, ja jokainen talteenoton aste muuttuu lisäpolttoaineeksi tunnissa. Kerro tämä tuntisakko vuosittaisilla käyttötunnuksilla, lisää nykyisen yksikön aiheuttamien suunnittelemattomien käyttökatkojen kustannukset ja vertaa kokonaissummaa korvaavan pankin toimitettuun hintaan asennus mukaan lukien.
Monissa jatkuvatoimisissa yksiköissä aritmetiikka ratkaisee vaihdon 2-3 vuoden kuluessa, eli ennen kuin otetaan huomioon pakkokatkoksen riski tuotantohuippujakson aikana. Sitä vastoin yksiköissä, jotka käyvät muutaman viikon vuodessa, paikalla tehty korjaus oikealla vesikemialla voi pysyä järkevänä valinnana vuosikymmenen ajan.
Toinen muuttuja ansaitsee mainita: huonolaatuisen korjauksen hinta. Hitsaus, joka läpäisee hydrostaattisen testin, mutta jättää jännityspitoisuuden kärkeen, epäonnistuu uudelleen, ja toinen vika yleensä maksaa enemmän kuin ensimmäinen, koska se saapuu varoittamatta ja usein tuotantokampanjan aikana.
Vaihda, kun vuotojen taajuus kasvaa useiden pankkien välillä ja seinämän paksuus on koodin minimissä; korjata vain, kun mekanismi on tiedossa ja jäljellä oleva käyttöikä kattaa seuraavan seisokkijakson.
Korjattu kattila pysyy korjattuna vain, jos vuodon muodostumisen kolme tekijää pidetään niiden suunnittelukuoren sisällä. Vesikemia ohjaa seinän katoamisen nopeutta sisältäpäin, kuormituskierto ohjaa väsymisvaurioiden kertymistä liitoksiin ja tarkastusväleillä päätetään, löytääkö seuraavan vuodon teknikko vai vuorotyöntekijä keskellä yötä.
| Intervalli | Toiminta | Record | Vuotomekanismi korjattu |
|---|---|---|---|
| Joka vuoro | Tarkista rummun tason vakaus, puhallustoiminta ja mahdolliset näkyvät vuodot | Lokilukemat ja havainnot | Käyttömatkat, tiivisteiden itku |
| Päivittäin | Syöttöveden pH-, johtavuus- ja liuenneen hapen testit | Trendikaavio, ei vain arvo | Vedenpuoleinen pistekorroosio ja kerrostuksen alikorroosio |
| viikoittain | Savukaasujen ulostulolämpötila ja piipun opasiteetin tarkistus | Lämpötila verrattuna kuorman perusviivaan | Varhainen putken vuoto, likaantuminen ja ohitus |
| Kuukausittain | Koteloiden, laippojen ja kaivon ovien lämpökuvaus lämpiminä | Kuvat on haettu aikaisempia kuukausia vastaan | Liitos ja tiiviste vuotavat ennen vikaa |
| Vuosikatkos | Economaiser- ja ilman esilämmitinpankkien ultraäänipaksuuskartoitus | Grid-kartoitettu lukemat | Seinien oheneminen korroosiosta ja eroosiosta |
| Vuosikatkos | Putkien ja arkkien välisten hitsien väriaineen tunkeutumis- tai magneettihiukkasten testaus | Yhteiset tietueet | Väsymishalkeilu rajoittuneissa nivelissä |
| 3-5 vuoden välein | Täysi paineosan tarkastus, otsikon kovuustestaus, paisuntaliitoksen liikemittaus | Sertifioitu tarkastusraportti | Viruminen, laajeneminen, kotelovaurio |
Kaksi tapaa tekevät näistä intervalleista tehokkaita. Ensimmäinen on lukemien vertaaminen kuormalla korjattuun perusviivaan kiinteän hälytysarvon sijaan, koska useimmat vuodot ilmoittavat itsensä pieneksi trendin muutokseksi kauan ennen kuin ne ylittävät kynnyksen. Toinen on veden kemian korjauksen kirjoittaminen samaan työjärjestykseen kuin mekaaninen korjaus, joten korjaus ja syy suljetaan yhdessä.
Kuormapyöräily ansaitsee erityistä huomiota. Jokainen käynnistys ja sammutus kohdistaa täyden lämpösyklin putkien ja putkien välisiin liitoksiin, kokoihin ja laajennuselementteihin, ja väsymisvaurioita kertyy riippumatta siitä, kuinka huolellisesti korjaus on suoritettu. Tarpeettomien jaksojen määrän vähentäminen ja ramppien pitäminen valmistajan käyrän sisällä ei maksa mitään ja pidentää suoraan vuotojen välistä aikaväliä.
Trendi kemiaa ja poistokaasun lämpötilaa viikoittain – vuotava kattila näkyy melkein aina trendin muutoksena viikkoja ennen kuin se näkyy vedenä lattialla.
Kun päätös siirtyy korjauksesta vaihtoon, hankintakysymys tulee käytännölliseksi: kuka pystyy toimittamaan paineosan, joka sopii olemassa oleviin kanaviin, täyttää voimassa olevat kattila- ja paineastiavaatimukset ja saapuu käyttökatkosikkunan sisään? Vastaus on yleensä alkuperäinen laitevalmistaja yleisen valmistusliikkeen sijaan kolmesta syystä.
Ensimmäinen on pätevyys. Hukkalämpökattilapankki on painerajakomponentti, ja valmistaja tarvitsee lainkäyttöaluettasi koskevat suunnittelu- ja valmistushyväksynnät. Kiinassa se tarkoittaa kolmannen luokan paineastioiden valmistuslupaa kotitöihin ja ASME-leimausta vientilaitteille tai kansainvälisesti rahoitetuille projekteille. Yleinen teräsvalmistaja ei voi laillisesti toimittaa kyseistä osaa, vaikka tarjous näyttääkin kilpailukykyiseltä.
Toinen on prosessitieto. Kaasupuolen lämmönsiirtopinnat epäonnistuvat tietyillä tavoilla tietyillä teollisuudenaloilla, ja koksausuuni-, sintraus- ja happipuhallussovelluksia toimittanut valmistaja tietää jo eroosio- ja likaantumiskuviot. Kokemus näkyy putkivälissä, nokipuhaltimen sijoittelussa, paisuntaliitoksen liikeratassa ja kylmäpään lämpötilamarginaalissa, jotka kaikki ovat näkymättömiä yleisessä järjestelypiirustuksessa, mutta ratkaisevia käytössä.
Kolmas on toimituksen laajuus. Vuodon korjaus tai vaihto vaatii yleensä muutakin kuin nipun: se tarvitsee kanavamuutoksia, rakenteellisia tukia, eristystä, tulenkestäviä yksityiskohtia, instrumentointiliitoksia ja käyttöönottotukea. Työskentely yhden toimittajan kanssa, joka suunnittelee, valmistaa, asentaa ja tilaa, poistaa liitäntäriskin kolmen tai neljän erillisen urakoitsijan välillä.
Kun arvioit potentiaalisia toimittajia, pyydä todisteita väitteiden sijaan: paineastioiden ja kattiloiden pätevyys kirjallisesti, omat valmistuslaitteet, jotka määrittävät saavutettavissa olevan liitoksen laadun, ja vertailuluettelo laitoksista, joissa käytetään vertailukelpoisia kaasuolosuhteita. Valmistajalla, jolla on oma juottouuni, ripakäämityskapasiteetti ja lämpöputkien tuotantolinja, on suora määräysvalta useimpien kylmäpäiden vuotoja aiheuttaviin liitoksiin, mikä on merkittävä ero toimittajaan, joka teettää ne alihankintana.
Kansainvälisesti toimivien laitosten osalta hankintakeskustelun tulee vahvistaa myös dokumentointikäytäntö: materiaalitodistukset, hitsausprosessin spesifikaatiot ja pätevyyskirjat, ainetta rikkomattomat testausselosteet, hydrostaattiset testitodistukset ja rakennepiirustukset. Näitä asiakirjoja tarkastaja pyytää, ja niiden puuttuminen voi viivästyttää käyttöönottoa kauan laitteiden saapumisen jälkeen.
Lopuksi hinta tulisi arvioida kokonaiskustannusperusteella, joka sisältää toimitetun lämmön talteenoton, odotetun huoltovälin ja toimittajan vasteajan varaosille. Halvempi nippu, joka tukkii kylmän pään korroosiotuotteista 18 kuukauden kuluessa, ei ole ollenkaan halvempi.
Lähde paineosat pätevältä kattiloiden ja paineastioiden valmistajalta omalla yhteistuotannolla – dokumentaatiota ja sauman laatua ei voida tarkastaa alihankkijan työhön toimituksen jälkeen.
Satojen tarkastus- ja korjaustöiden aikana samat viisi virhettä toistuvat. Jokainen niistä on halpa välttää ja kallista toistaa.
Jokaisella näistä virheistä on lyhyen aikavälin logiikka takanaan - aikapaine, budjettipaine, katkosikkuna, joka on jo luisumassa. Ongelmana on, että virheen kustannukset laskeutuvat seuraavaan huoltobudjettiin, usein tuotantokampanjan aikana, jolloin laitoksella on vähiten varaa suunnittelemattomaan pysähtymiseen.
Yksinkertainen kurinalaisuus ratkaisee suurimman osan niistä: ennen korjauksen sulkemista kirjaa ylös mekanismi, korjausmenetelmä, sen perustellut mittaus ja toiminnallinen muutos, joka estää toistumisen. Kymmenen minuuttia dokumentaatiota korjauksen lopussa on halvin laitoksen käytettävissä oleva luotettavuusinvestointi.
Jokainen vuodonkorjaus tulee sulkea tallennetulla mekanismilla ja vastaavalla toiminnallisella muutoksella - muuten sama vuoto yksinkertaisesti ajoitetaan myöhempään ajankohtaan.
Kaksi sivua, jotka kannattaa pitää auki korjaus- tai vaihtopäätöstä valmisteltaessa:
Molemmilla sivuilla oletetaan sama lähtökohta kuin tässä artikkelissa: ymmärrä mekanismi ja valitse sitten varusteet.
Hyvät hankintapäätökset alkavat selkeästä vikamekanismista – tuo kaasuanalyysi, paksuuskartta ja vuotohistoria ensimmäiseen toimittajakeskusteluun.
Vuotavan kattilan korjaaminen on päätössarja, ei yksittäinen tehtävä. Tunnista sijainti, vahvista mekanismi, valitse korjaus, joka poistaa syyn, ja kirjaa muistiin toimintamuutos, joka estää sitä palaamasta. Kun paksuustiedot ja vuototiheys sanovat, että yksikkö on valmis, käsittele vaihtoa suunnitteluprojektina, johon on liitetty prosessiasento, pölyn kuormitus ja happokastepiste, ja määritä laitteet näiden numeroiden perusteella luettelosivun sijaan.
Tätä järjestystä noudattavat laitokset näkevät tyypillisesti vähemmän vuotoja, lyhyempiä seisokkeja ja pidemmät välit suurten toimenpiteiden välillä. Mekanismin sijaan vettä jahtaavat laitokset näkevät saman vuodon uudelleen, yleensä pian seuraavan uudelleenkäynnistyksen jälkeen ja yleensä tuotantovuoden vähiten sopivana hetkenä. Ero näiden kahden välillä ei ole budjetti; se on järjestys, jossa kysymykset esitetään.
Kysy mekanismista ennen menetelmää ja suunnittelusta ennen hintaa - jo pelkkä tilaus estää useimmat toistuvat kattilan vuodot.
Autamme sinua siirtymään kohti menestystä.

Maqiao North High tech Industrial Agglomeration Zone, Jingjiang City, Taizhou City, Jiangsu Province

+86-18752676699 / +86-13961025664